


Wenn Sie schon einmal mit der Drahterodiermaschine gearbeitet haben, wissen Sie, wie frustrierend es ist, wenn sich der Prozess wackelig anfühlt – plötzliche Drahtbrüche, inkonsistente Schnitte oder eine unzureichende Teilegenauigkeit, die einen ganzen Auftrag durcheinander bringt. Als Lieferant von Drahterodiermaschinen verstehe ich das; Ich spreche jeden Tag mit Leuten in Werkzeugläden, Formenbauern und Herstellern von Luft- und Raumfahrtteilen, die genau mit diesen Kopfschmerzen zu kämpfen haben. Im Laufe der Jahre habe ich viele praktische Tipps mitgenommen und auch gesehen, wie unsere Maschinen funktionierenOL5580FM Mehrfachschneidendes DrahterodiergerätUndOL800CT Präzisions-Drahterodiermaschine mit mittlerer Geschwindigkeit, helfen dabei, viele dieser Probleme zu beheben. Lassen Sie uns aufschlüsseln, was tatsächlich dazu beiträgt, Ihren Drahterodierprozess wesentlich stabiler zu machen, unabhängig davon, welche Aufgabe Sie ausführen.
Lassen Sie uns zunächst über den Draht selbst sprechen – er ist das Rückgrat des gesamten Vorgangs, und wenn man daran herumspielt, führt dies am schnellsten zu Instabilität. Ich sehe, dass viele Werkstätten bei jeder Arbeit an einer einzigen Drahtgröße oder einem einzigen Drahttyp festhalten, und das ist ein Fehler. Bei dünnen Werkstücken (z. B. unter 10 mm) funktioniert ein feinerer Messingdraht (0,10 mm oder 0,12 mm) hervorragend, da er den Abstand zwischen Draht und Teil verringert, wodurch der Funken gleichmäßiger bleibt. Wenn Sie jedoch dickes Metall schneiden (z. B. einen 50-mm-Formblock), ist die Wahrscheinlichkeit, dass ein dünnerer Draht mitten im Schnitt bricht, viel größer, und das stoppt den gesamten Prozess. Wir haben festgestellt, dass die Anpassung des Drahtdurchmessers an die Werkstückdicke hier nicht verhandelbar ist. Versäumen Sie es auch nicht, vor jedem Lauf die Spannung des Seils zu überprüfen. Auch bei richtiger Einstellung kann die Spulenspannung mit der Zeit schwanken, insbesondere wenn Sie viel Draht verarbeiten. Zu wenig Spannung und der Draht vibriert wie eine verstimmte Gitarrensaite; zu viel und es zerbricht unter der Belastung des Funkens. Einige neuere Maschinen verfügen über eine automatische Spannungsregelung. Wenn Sie jedoch immer noch eine manuelle Einrichtung verwenden, dauert eine schnelle Vorlaufprüfung mit einem Spannungsmessgerät 2 Minuten und erspart Ihnen stundenlange Ausfallzeit. Deshalb mögen Modelle dasPräzises Drahterodieren mit mittlerer GeschwindigkeitSie sind mit einer integrierten Spannungseinstellung ausgestattet – sie machen das Rätselraten überflüssig.
Als nächstes kommt das dielektrische Flüssigkeitssystem – dies ist ein weiterer Bereich, der viel mehr Instabilität verursacht, als den Menschen bewusst ist, und der leicht übersehen wird. Das Dielektrikum (in der Regel entionisiertes Wasser gemischt mit etwas Zusatz) erfüllt drei Hauptaufgaben: Es kühlt den Draht und das Werkstück, spült erodierte Metallpartikel (sogenannte „Ablagerungen“) weg und isoliert den Spalt, sodass Funken nur dort entstehen, wo sie sollen. Wenn Ihr Dielektrikum verschmutzt ist oder nicht richtig fließt, sammeln sich Ablagerungen im Spalt an, was zu Kurzschlüssen, unregelmäßigen Funken und sogar Kabelbrüchen führt. Folgendes sage ich meinen Kunden: Wechseln Sie den Filter alle 40 bis 50 Betriebsstunden, nicht wenn er „schmutzig“ aussieht (dann verlangsamt er Ihren Prozess bereits). Behalten Sie außerdem den spezifischen Widerstand der Flüssigkeit im Auge – streben Sie je nach Maschine einen Wert von 10 bis 18 Megaohm pro Zentimeter an. Zu niedrig und die Flüssigkeit leitet zu viel, was zu Streufunken führt; zu hoch und es kühlt oder spült nicht gut. Manche denken, es sei immer besser, Dielektrikum mit einer höheren Durchflussrate zu betreiben, aber das stimmt nicht. Wenn der Fluss zu stark ist, kann er den Draht mitten im Schnitt verbiegen und die Genauigkeit beeinträchtigen. Für die meisten Arbeiten ist eine Durchflussrate, die den Spalt freihält, ohne den Draht zu stören, unser OptimumHochgeschwindigkeits-Drahterodiermaschineverfügt über eine einstellbare Durchflussregelung, die das Einwählen erleichtert.
Dann sind da noch die Stromversorgungseinstellungen, die im Grunde das „Gehirn“ des Sparks sind. Viele neue Bediener verwenden einfach die Standardeinstellungen der Maschine, diese sind jedoch einheitlich und selten perfekt. Halten wir es einfach: Die Impuls-Ein-Zeit gibt an, wie lange der Funke anhält, und die Impuls-Aus-Zeit ist die Lücke zwischen den Funken. Wenn Sie ein dickes Werkstück verarbeiten, schmilzt eine längere Puls-Ein-Zeit mehr Material, aber Sie benötigen eine längere Puls-Aus-Zeit, um Schmutz herauszuspülen – andernfalls kommt es zu einem Kurzschluss. Wenn Sie dünnes Material schneiden, sorgen kürzere Impulse dafür, dass der Schnitt fest bleibt, und Sie können etwas schneller davonkommenDrahterodiergeschwindigkeitohne das Risiko einer Instabilität einzugehen. Eine weitere Einstellung: die Servovorschubgeschwindigkeit. Dies ist die Geschwindigkeit, mit der die Maschine den Draht (oder das Werkstück) in Richtung des Teils bewegt, und sie muss mit der Geschwindigkeit übereinstimmen, mit der der Draht das Material erodiert. Wenn es zu schnell ist, drückt der Draht zu stark in den Spalt, was zu Kurzschlüssen und Brüchen führt; zu langsam und Sie verschwenden Zeit mit Funken im Leerlauf. Die gute Nachricht ist, dass moderne Erodiermaschinen über eine adaptive Servosteuerung verfügen, die diese automatisch an die Lückenbedingungen anpasst. Modelle wie unser OL5580FM verwenden diese Technologie – Sie sagen ihm einfach, welches Material und welche Dicke Sie schneiden möchten, und schon passt es die Einstellungen für Sie an, was für die Stabilität beim Wechsel zwischen verschiedenen Arbeiten enorm wichtig ist.

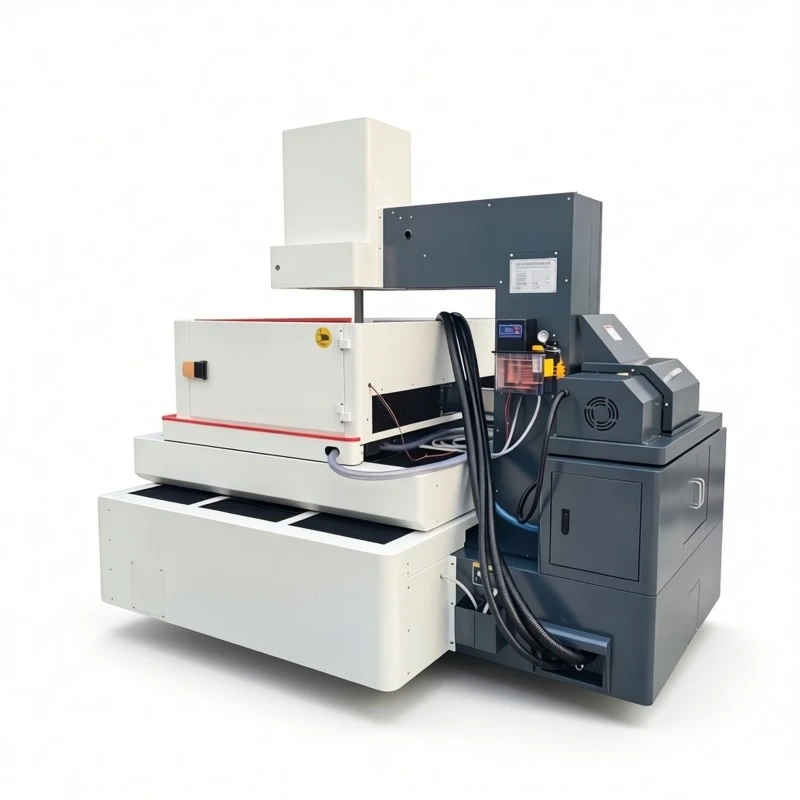
Auch die Einrichtung und Wartung von Maschinen ist von entscheidender Bedeutung und oft das Erste, was Menschen überspringen, wenn es darum geht, einen Termin einzuhalten. Stellen Sie zunächst sicher, dass der Tisch der Maschine eben ist. Wenn es auch nur um einen Bruchteil eines Grads abweicht, kann der Draht schräg verlaufen, was zu ungleichmäßigen Schnitten und Spannungsproblemen führt. Ich habe eine Werkstatt gesehen, die monatelang auf die Nivellierung des Tisches verzichtete und drei große Formteile verschrotten musste, weil die Wände um 0,2 mm verjüngt waren – völliger Abfall. Überprüfen Sie als Nächstes die Führungsblöcke, in denen der Draht verläuft. Dabei handelt es sich um kleine, verschleißfeste Teile, die mit der Zeit zerkratzt oder abgenutzt werden. Eine verschlissene Führung sorgt dafür, dass sich der Draht bewegt, was zu den Vibrationen führt, über die wir zuvor gesprochen haben. Hier gilt die Regel, die Führungen alle 500 bis 1.000 Betriebsstunden auszutauschen, oder wenn Sie inkonsistente Funkenmuster bemerken. Vergessen Sie auch nicht das Drahtvorschubsystem selbst. Wenn die Rollen, die den Draht ziehen, verschmutzt oder abgenutzt sind, können sie den Draht ungleichmäßig transportieren – einige Abschnitte bekommen zu viel Spannung, andere zu wenig. Ein schnelles Abwischen der Walzen alle paar Tage und die Prüfung auf flache Stellen erspart Ihnen viele Kopfschmerzen. Und wenn Ihre Maschine älter ist, scheuen Sie sich nicht, Teile oder sogar die gesamte Einheit aufzurüsten, wenn sie ständig Probleme verursacht. UnserOL800CT Präzisions-Drahterodiermaschine mit mittlerer Geschwindigkeitist aus hochbelastbaren Komponenten gefertigt, die die Ausrichtung besser halten als ältere Modelle, sodass Sie bei längeren Läufen stabilere Schnitte erzielen.
Ein weiterer Punkt, der super wichtig ist: die Werkstückvorbereitung. Viele Leute werfen einfach ein rohes Stück Metall auf den Tisch, ohne es zu reinigen, und das ist ein Rezept für Instabilität. Wenn sich auf der Oberfläche Ihres Werkstücks Rost, Öl oder Zunder befinden, kann die Funkenentstehung beeinträchtigt werden – manchmal springt der Funke zur Oberfläche statt in den Spalt, was zu ungleichmäßigen Schnitten und Drahtbrüchen führt. Nehmen Sie sich 5 Minuten Zeit, um die Oberfläche mit einem Entfetter und Schleifpapier zu reinigen, bevor Sie sie festklemmen. Stellen Sie außerdem sicher, dass das Teil richtig befestigt ist – es darf nicht wackeln, wenn Sie darauf drücken. Wenn sich das Werkstück während des Schnitts nur geringfügig bewegt, vibriert der Draht und es kommt zu Ungenauigkeiten. Verwenden Sie Präzisionsklemmen, nicht nur C-Klemmen, und überprüfen Sie den Rundlauf mit einer Messuhr, bevor Sie mit dem Lauf beginnen. Für Arbeiten, die mehrere Schnitte erfordern (z. B. die Endbearbeitung eines Präzisionsformhohlraums), ist die Mehrfachschneidefunktion des OL5580FM perfekt: Sie können zuerst mit einem dickeren Draht vorschneiden und dann mit einem feineren Draht trimmen, ohne dass eine erneute Befestigung erforderlich ist, sodass die Ausrichtung während des gesamten Prozesses konsistent bleibt. Dadurch wird eine große Instabilitätsquelle beim Wechsel zwischen Grob- und Fertigdurchgängen eliminiert.
Warten Sie, vergessen wir nicht die Betriebspraktiken – Dinge, mit denen Sie die Maschine betreiben, nicht Teil der Hardware. Ein häufiger Fehler besteht darin, den Schnitt wiederholt anzuhalten und zu starten. Jedes Mal, wenn Sie eine Pause einlegen, setzen sich Schmutzpartikel in der Lücke ab, und wenn Sie wieder losfahren, kann es zu einem Kurzschluss kommen, der den Draht bricht. Wenn Sie eine Pause machen müssen (z. B. für einen Werkzeugwechsel oder eine schnelle Überprüfung), lassen Sie eine kleine Spülung sauberen Dielektrikums durch den Spalt laufen, bevor Sie fortfahren, Schmutz zu entfernen. Überlasten Sie die Maschine außerdem nicht. Wenn Sie die Geschwindigkeit weit über das in den Einstellungen zulässige Maß hinaus erhöhen, nur um die Arbeit schneller zu erledigen, wird es zu Instabilität kommen. Verwenden Sie die empfohlenen Geschwindigkeitsbereiche für Ihr Material – auf unserer Website finden Sie Anleitungen dazuDrahterodiergeschwindigkeitbasierend auf dem Werkstücktyp, was eine gute Referenz ist. Und schließlich schulen Sie Ihre Bediener ordnungsgemäß. Ein erfahrener Bediener kann kleine Probleme (z. B. eine leicht abgenutzte Führung oder eine abweichende Spannung) bemerken, bevor sie ein großes Problem verursachen, während jemand, der neu ist, diese Anzeichen möglicherweise übersieht, bis der Draht reißt und die gesamte Arbeit scheitert. Selbst wenn Sie eine automatisierte Maschine haben, macht ein guter Bediener, der den Prozess versteht, einen großen Unterschied in der Stabilität.
Ich habe hier viel über unsere Maschinen gesprochen, und das liegt daran, dass wir sie genau unter Berücksichtigung dieser Stabilitätsaspekte gebaut haben. Der OL5580FM ist für mehrere Schnitte ausgelegt und behält daher die Ausrichtung auch bei einem Wechsel des Drahtdurchmessers bei, sodass keine Teile erneut befestigt werden müssen. Der OL800CT verfügt über Präzisionsführungen und eine Spannungskontrolle, die Drahtvibrationen selbst bei langen, dicken Schnitten reduzieren. Und die von uns angebotene Hochgeschwindigkeits-Drahterodiermaschine verfügt über einen einstellbaren dielektrischen Fluss und adaptive Leistungseinstellungen, die es einfach machen, sich für jeden Auftrag zu entscheiden. Letztendlich geht es bei der Stabilität jedoch nicht nur um die Maschine, sondern auch um die Kombination einer guten Maschineneinrichtung, des richtigen Drahts und der richtigen Einstellungen sowie solider Bediengewohnheiten. Wenn Sie ständig Probleme mit Ihrem Drahterodierprozess haben, zwingen Sie ihn nicht einfach weiter, sondern gehen Sie einen Schritt zurück, überprüfen Sie die Grundlagen und überlegen Sie sich vielleicht, Teile aufzurüsten oder eine Maschine zu kaufen, die auf Zuverlässigkeit ausgelegt ist.
Wenn Sie bereit sind, Ihren Drahterodierprozess stabiler zu gestalten, oder einfach mehr darüber erfahren möchten, wie unsere Maschinen bei Ihren spezifischen Aufgaben helfen können, wenden Sie sich an unser Team, um sich über Kauf- und Anpassungsoptionen zu informieren. Wir arbeiten mit Betrieben jeder Größe zusammen, von kleinen Lohnfertigern bis hin zu großen Luft- und Raumfahrtherstellern, und können Ihnen dabei helfen, die richtige Lösung für Ihre Anforderungen zu finden.
Referenzen:
- EDM heute. (2022). „Drahtauswahl und -spannung für eine stabile Drahterodierbearbeitung“. Nationale Fertigungspublikationen.
- Industriehydraulik und Pneumatik. (2021). „Management dielektrischer Flüssigkeiten: Schlüssel zur EDM-Stabilität“. Fluidtechnik-Journal.
- Präzisionsbearbeitungstechnik. (2023). „Stromversorgungseinstellungen und Servosteuerung beim Drahterodieren“. Mittelstandsmedien.
- Werkzeugbau und Produktion. (2022). „Best Practices für Maschinenausrichtung und Wartung für Erodierbetriebe“. Gardner Business Media.
- Fortschrittliche Materialien und Prozesse. (2023). „Werkstückvorbereitung und -befestigung für hochpräzises Erodieren“. ASM International.